


Iraffinaderier, petrokemiska komplex, LNG-anläggningar och gödselenheter, LSAW-rör med stort-hål appliceras påutblåsnings- och utblåsningsledningar, anläggningshuvuden, tankgårdsgrenrör, ångåtervinningsledningar och ledningskorridorerdär diametrarna överstiger det typiska sömlösa området. MotsvarandeAPI, ASTM och EN kvaliteter, plus interna och externa beläggningsalternativ, tillåter en LSAW-familj att täcka tjänster med högt-flöde, måttligt-tryck med konsekvent dokumentation och inspektion.

LSAW rör
Tillförsel ytterdiameterområde: 16" till 64"
Stålkvalitet: API 5L klass B, X42, X46, X52, X56, X60, X65, X70, X80, X90, X100
Produktspecifikationsnivåer: PSL1, PSL2
Tjockleksområde: 6 ~ 75 mm (anpassad)
Ändstyp: Fasade ändar, Släta ändar
Längdområde: 20FT, 40FT eller anpassad
Skyddslock i plast eller järn finns
Ytans utseende: Natur, Lackad, Svartmålning, 3PE, FBE, etc
Skicka förfrågan
produkt introduktion
Lsaw Pipe Betydelse
Rörledningar över land med stor-diameter-, flodkorsningar, bryggor och djupa fundament använder sällan samma rör som en panna eller en kort processledning. Här brukar designers efterlysaLSAW (longitudinal Submerged Arc Welded) stålrör, eftersom det låter dem kombinerasbred platta, tung väggtjocklek och raka-sömsvetsar som är lätta att undersöka och spåra.
Octal Pipe fokuserar på denna typ av arbete. Vi levererarplatt-baserat LSAW-rör tillverkat av JCOE-processen med dubbel-svetsning, täckandeAPI 5L klass B–X100 och matchande konstruktionskvaliteter. Diametrar från400–1626 mmoch väggtjocklek upp till75 mmtillåt en LSAW-serie att täckastamledningar, stationshuvuden, offshorepålar och stora vattenledningar, så du behöver inte hantera olika kvarnar för varje del av projektet.
Octal Pipe LSAW Svetsad stålrörSpecifikation
Dimensionella egenskaper
| Punkt | Specifikation |
|---|---|
| Diameterintervall | Φ400 – Φ1626 mm |
| Väggtjocklek | 6 – 75 mm |
| Enkelrörslängd | 6.5 – 12.6 m |

Materialbetyg och klassificeringar
| Kategori | Betyg / Range | Beskrivning |
|---|---|---|
| Pipeline stål | L245 / B – L690 / X100 | Täckning från konventionell till hög-hållfasthetlinjerör |
| Kolstål | Q235 – Q460 | Standard konstruktions- och rörkvaliteter |
| Speciellt kolstål | C60, C65 | För högre mekanisk prestanda / specialservice |
| API stålkvaliteter | Grad A, B; X42 – X100 | För API line pipe-applikationer, från låg till ultra-hög styrka |

Efterlevnad och standarder
Octal Pipe levererar LSAW-rör i strikt enlighet med erkända linje-rör- och tryck-specifikationer. Typiska standarder vi stödjer inkluderar:
- API SPEC 5L (PSL1 / PSL2)– Ledningsrör för olje-, gas- och vattenöverföring; CVN, HIC/SSC per projekt.
- GB/T 9711-2017– Petroleum- och naturgasindustrin-Stålrör för rörledningstransport (L245–L555).
- ISO 3183 (på begäran)– Internationell linje-rörstandard harmoniserad med API 5L.
- ASTM A671 / ASTM A672– EFW/SAW-rör för atmosfäriskt till högt-tryck, måttliga till höga temperaturer.
- GB/T 3091-2015– Svetsat stålrör för låg-vätskeservice (för avsedda civila applikationer).
- SY/T 5037-2018– SAW-rör för vanliga vätskor(för SSAW-alternativ när det anges).
- Ytterligare inhemska och internationella standarder– t.ex. CSA Z245.1, projekt sura-servicekrav (NACE MR0175/ISO 15156 materialval) och tredjeparts-3.2-inspektion kan ordnas.
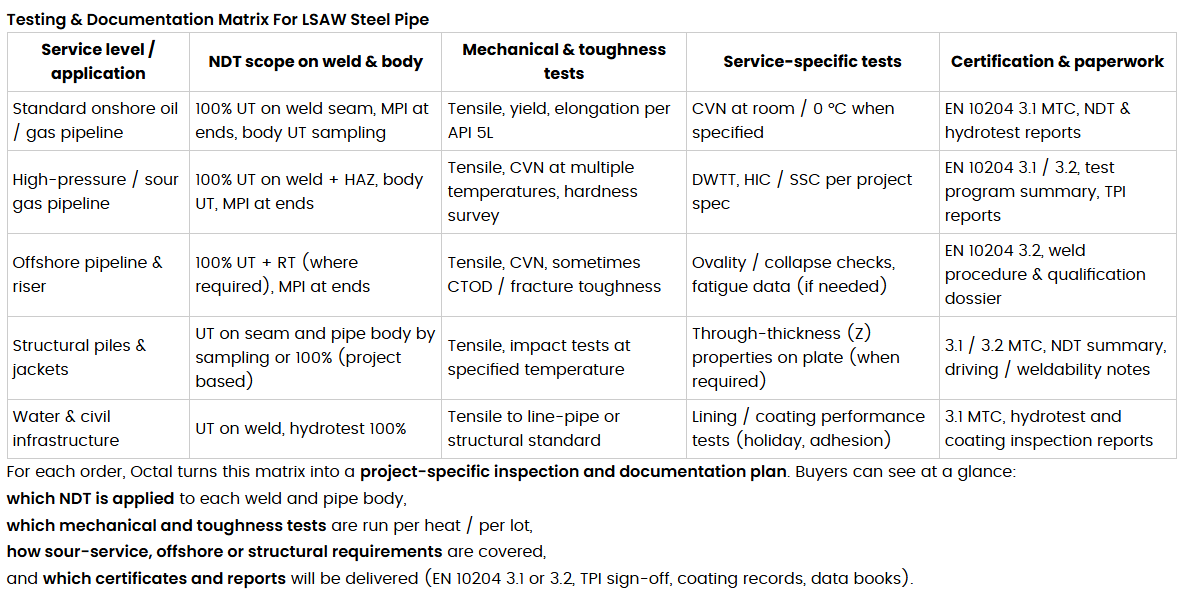
Brukstestcertifikat (EN 10204 3.1 / 3.2) och fullständiga NDT-poster är tillgängliga med varje leverans.

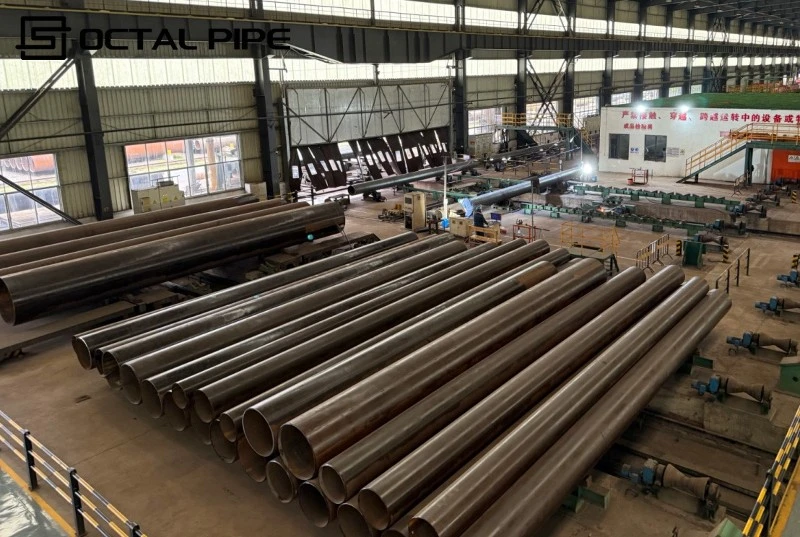
LSAW Pipe Manufacturing Process (JCOE / UOE)
- Plåtberedning → kantfräsning
- Formning (JCOE eller UOE)
- Häftsvetsning + invändig/extern SAG
- UT/RT (när angivet)
- Expansion + uträtning + ändfasning
- Hydrotest + slutbesiktning (när specificerat)

Kontroller för LSAW rörproduktionslinje
Råmaterialberedning
- Varm-valsad plåt/slinga från kvalificerade fabriker under strikt inkommande inspektion
- Ytan kontrolleras med magnetiska partiklar / visuell inspektion för att utesluta laminering och ytdefekter
- Kemisk sammansättning verifierad för att matcha den erforderliga API 5L / projektkvalitet
- Vattenavkalkning med högt-tryck för att säkerställa en ren stålyta innan formning och svetsning
Formningsteknik
- Precisionsupprullning och utjämning för att stabilisera plåtformen
- Hydraulisk uträtning och servo-kontrollerad formning för exakt rördiameter och rundhet
- Digital böj-/kantinriktningskontroll för att hålla svetsgapet enhetligt längs hela längden
- Formningsprocess optimerad för att undvika svetssöms "utbuktning" och felpassning vid fogen
Svetsprocess
- Hög-effektiva automatiska svetsstationer för rot- och fyllningspass
- Fler-trådssvetsning under vatten (4–5 trådar) för att uppnå full penetration och hög avsättningshastighet
- Kontinuerlig, hel-svetsning för att säkerställa fogintegriteten på långa LSAW-rör
- Övervakning och registrering av in-linje svetsparameter för att spåra svetskvalitet
Icke-destruktiv testning
- Automatisk ultraljudstestning (UT) på svetsfog och intilliggande basmetall
- 100 % röntgen (RT) eller panoramaundersökning på svetsen enligt projekt-/API-krav
- Svetskvalificeringsgrad utformad för att överstiga 99,5 % genom processkontroll och om-omarbetningsslinga
Ytbehandling och beläggning
- Invändig och utvändig ytrengöring/blästring till beläggningsgrad
- Flera anti-korrosionsbeläggningssystem tillgängliga: 3PE/3LPE, FBE, epoxi eller projektspecifika-system
- Beläggningens vidhäftning och tjocklek kontrolleras; salt-spray-/åldringstest kan nå mer än eller lika med 1000 timmar beroende på system
- Färdiga rör levereras med gavlar och märkning för transport och fältinstallation


LSAW vs SSAW vs ERW – När designers väljer LSAW-rör
För många projekt är den första frågan inte "vilken storlek är tillgänglig", utanvilken rörtyp som är lämplig: LSAW, SSAW eller ERW. Octal är med i alla tre, men det finns tydliga skäl till varför designers och ägare medvetet väljerLSAW stålröri vissa fall.
LSAW vs SSAW (spiralsvetsad)
SSAW (spiralsvetsad) rör fungerar bra förvattenledningar med lägre till medeltryck och vissa rörledningar på landdär kostnaden är den främsta drivkraften. Däremot mångahögtrycksöverföringsledningar, flodkorsningar, offshore-rörledningar och strukturella pålaranges somLSAWdärför att:
- desvetssömmen är rak, lättare att undersöka och kvalificera sig för AUT och frakturmekanik;
- tung väggtjocklek (upp till 40–75 mm) är mer praktiskt från platta än från spiral;
- någradesignkoder och kundspecifikationer begränsar eller utesluter spiralsvetsari områden med hög{0}}konsekvens.
Som ett resultat, API 5L-projekt som kräverX60–X80 med CVN / DWTT och tillval HICslutar ofta med att användaLSAW med rak-sömför de kritiska avsnitten, även om SSAW är tillåtet någon annanstans.
LSAW vs ERW (elektriskt motstånd svetsad)
ERW är vanligt försmå och medelstora diametrarinom distributionsnät, hölje och allmänt byggnadsarbete. När OD går över ungefär400–508 mmoch väggtjockleken blir tyngre byter de flesta ägare tillplåt-baserad LSAWdärför att:
- devärmetillförsel, svetsform och NDT-åtkomsti SAW-sömmar är bättre lämpade för tjocka-väggiga rör med stor-diameter;
- API 5L PSL2-krav och ytterligare tester(DWTT, CTOD, etc.) är lättare att träffa och dokumentera på platt-baserade längsgående sömmar;
- förpålar och konstruktionsrör, kombinationen av väggtjocklek, ovalitetskontroll och rakhet gynnar LSAW.
För Octals kunder innebär detta vanligtvis:ERWför liten borrning,SSAWdär lågt/medeltryck och kostnad dominerar, ochLSAWvar linjen eller strukturen än ärhög konsekvens, hög press eller föremål för strikt granskning av- tredje part.
Octal Pipe LSAW Pipe Core Fördelar
När du beställerLSAW svetsat stålrör, du köper inte bara stål i ton. Du köper förmågan attmatcha ritningar, klara AUT--och tredje parts inspektion och hålla bygget enligt schemat.
Octal Pipes egen stora-diameterLSAW-bruk i Kinaär uppsatt runt exakt dessa punkter, så det fungerar på det sätt som pipeline- och grundprojekt faktiskt löper.
Från köparens oro till vad Octal Pipe levererar
| Vad köparna oroar sig för | Vad du faktiskt får från Octal Pipe LSAW-kvarn |
|---|---|
| Dolda plåtdefekter som senare misslyckas svetsa UT/RT | Varje tallrik är100 % ultraljudsskannad över hela bredden; laminering avlägsnas innan formning, vilket minskar UT / RT avslag på färdigt LSAW-rör. |
| Rör matchar inte fältsvets- och böjtoleranser | NC JCO-formning med automatisk för-förböjning och expanderinghåller OD, ovalitet och rakhet täta, så invändiga klämmor, automatisk svetsning och fältböjar fungerar som avsett. |
| Sömmkvalitet och seghet på tunga-väggar, hög-rör | Inre och yttrefler-trådssömmarär svetsade med registrerade parametrar (ström, spänning, hastighet, tråd/flödessats), stödjer CVN, DWTT och valfria HIC/SSC-program förAPI 5L PSL2 LSAW linjerör. |
| Pappersarbete och godkännanden på ägare/TPI-nivå | Produktionen går underISO- och API-kvalitetskontroll. Varje parti levereras medSV 10204 3.1 / 3.2 MTC, NDT och hydrotestrapporter och beläggningsregister, redo för SGS / BV / DNV eller ägarens recension. |
Vad står bakom detta i Octal Pipe Mill
Octal Pipes LSAW-anläggning ärtillägnad stora, raka-sömrör, inte en blandad liten-borrverkstad. Produktionsfönstret – vanligtvisOD 400–1626 mm, vägg 8–50+ mm, i API 5L B–X80 och matchande konstruktionskvaliteter– är uppbyggd kring verkliga användningsfall:stam- och uppsamlingsledningar, stadsgas, vattenöverföring, jackor, pålar och tunga rör-stativ. Det betyder att din specifikation vanligtvis faller inom brukets "sweet spot", istället för att tvingas till kanten av vad utrustningen kan göra.
Bakom varumärketOctal Pipe, det finns en linje som är byggd för att göra samma sak rätt, igen och igen:
- CNC-plåtkant-fräsning och obevakad för-förböjningge ett rent, repeterbart svetsspår, så varje längsgående söm utgår från samma geometri.
- Automatisk häftsvetsning och interna/externa SAW-stationerhåll skarven i linje och värmetillförseln under kontroll, minska antalet manuella justeringar och oförutsägbart svetsbeteende.
- På-linje UT av sömmar plus hydrostatisk testning i full-längdse till att endast rör med verifierbar svetsintegritet lämnar kvarnen och går in i ditt projekt.
Kvalitetssystemet bakom detta är i linje medISO 9001 och API-stilskrav, med stöd av nationella licenser för tryck-tillverkning och beläggning av rör, och produktcertifieringar som t.ex.API 5Ldär så krävs. I praktiken betyder det att du fårstrukturerade databöcker– MTC, NDT och hydrotestsammanfattningar, beläggningsloggar – i ett format som passar internationella pipeline- och grundprojekt, istället för lösa rapporter måste du om-organisera dig själv.
Slutligen är sättet Octal Pipe arbetar med bruketprojekt-orienterad, inte bara mal-output-orienterad. Vi kopplar samman LSAW-produktion, beläggning, tredje-inspektion och sjöfrakt till ett schema, och vi talar både "projektspråk" och "bruksspråk". För dig som köpare blir resultatet detOctal Pipe LSAW linjerör och pålarkomma på platsredo att svetsa, driva och installera, uppbackad av dokumentation och processkontroll som matchar vad dina projektteam och slutkunder faktiskt förväntar sig.
Att välja en LSAW-rörleverantör i Kina
Om du köperLSAW-rör från Kina, den verkliga risken är inte "kan de göra rör" - det är om leverantören kan leverera enjämförbar, granskningsbar omfattning(bildande rutt + inspektion + spårbarhet + exportförpackning) så att din mottagning och projekt QA inte fastnar på saknade bevis. PåOctal Pipe, vi kör LSAW supply som eninköps-kontrollerat paket: basrör till den beställda standarden, inspektionshållpunkter anpassade till din ITP och försändelseidentifiering som ditt lager snabbt kan stämma av.
- Exportera packning som matchar hanteringsverkligheten: För långa-transporter/exportförsändelser, specificera ändskydd, kant-/fasskydd, lyftpunkter och sjövärdig packning så att inga skador uppstår mellan bruk, hamn och varv.
- Kina-lokal koordinationsfördel: När du buntar ihop rör + fasning + beläggning/packning under en PO, minskas inlandsförflyttningar och om-hanteringsstegen - vilket ofta är där fasskador, ID-kontamination och pappersluckor uppstår.
- Svetsinspektionsomfång gjort jämförbart: Skriv UT/RT-krav sommetod + täckning + acceptansgrund; annars två"Kina LSAW pipe leverantörer" kan citera samma betyg med helt olika inspektionsleveranser.
Vad du får när det anges i PO/ITP: MTC/CMTR (EN 10204 3.1/3.2), NDT-rapport (metod/täckning/acceptans/resultat), hydrotestpost (tryck/håll/resultat), dimensionsrapport och packnings-/märkningslista kopplad till rör-/paket-ID:n (digital fil tillgänglig vid begäran).
Viktiga tillämpningsområden
Strukturellt stöd och fundament
Utöver ren transport används Octal LSAW-rör flitigt somkonstruktionsstål: undervatten och nära-strandpålar, jackben, kjolhögar, delfiner, brygg- och kajväggsstöd, bropelare och tunga rör-pelare. Kombinationen av plåtbaserad-väggtjocklek och kontrollerad rakhet ger den tryckhållfasthet och böjmotstånd som behövs för körning, injektering och långvarig cyklisk belastning.
Överföring och uppsamling av vätskor och gaser
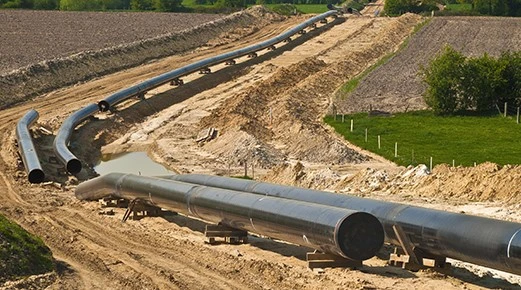
Octal LSAW-rör används förlånga-rörledningar och regionala pipelinestransporterar råolja, raffinerade produkter, naturgas, rik gas, producerat vatten och multi-produktpartier. Stora-väggar och stor-diameter gör att designers kan kombinerahög genomgång-med stabil tryckkontroll, medan dokumenterade CVN / DWTT / valfria HIC-program stöder både söta och sura servicekrav.
Terminaler, lagring och lastningsinfrastruktur
Påolje- och kemikalieterminaler, tankfarmar och lastbryggor, Octal LSAW-rör används förinlopps-/utloppsledningar, samlingsrör, lastledningar till marina kajer och SPM/bojanslutningar. Kontrollerad OD, fasgeometri och beläggningskvalitet hjälper till att minska-tillpassningstiden- på plats och beläggningsreparationer, så att konstruktionsteam kan koppla in tankar, pumpar och lastarmar med färre fältjusteringar.

Petrokemiska och industriella system


Se relaterade projektfall
Typiska LSAW stålrörskonfigurationer efter servicetyp
| Servicetyp | Typiskt OD-intervall | Typiskt väggsortiment | Vanliga betyg | Standarder/specifikationer | Alternativ för beläggning/foder |
|---|---|---|---|---|---|
| Lång-olje- och gasledning | 508–1219 mm (20"–48") | 12,7–32 mm | API 5L L360–L555 (X52–X80) | API 5L PSL2, ISO 3183, GB/T 9711 | 3LPE / 3LPP, FBE, intern epoxi / flödesbeläggning |
| Regionala gas-/produktledningar | 406–1016 mm (16"–40") | 9,5–25,4 mm | API 5L B, X42–X60 | API 5L PSL1/PSL2, GB/T 9711 | FBE, 3LPE, bitumen/epoxi, PE-hylsor |
| Vattenöverföring & avsaltning | 508–1626 mm (20"–64") | 8–25 mm | L290–L415 (X42–X60), Q345/Q420 | API 5L, GB/T 9711, AWWA / projekt spec | Extern 3LPE / FBE, invändig cementbruk/epoxi |
| Strukturella högar, jackor & delfiner | 609–1626 mm (24"–64") | 16–75 mm | Q345–Q460, API 5L X52–X70 | GB, EN, API 5L (för linje-rörpålar) | Bar, shop-primer, tunga-offshore-beläggningar |
| Anläggningshuvuden och verktygsgrenrör | 406–914 mm (16"–36") | 9,5–32 mm | API 5L B–X60, ASTM A671/A672 | API 5L, ASTM A671/A672, EN / GB | FBE, epoxi, zink-rik + PU/akryl topplack |
Varför välja Octal Pipe LSAW svetsade stålrör?
För hög-ledningar och grunder behöver köpare inte bara en kvarn. de behöverkontroll, spårbarhet och snabb support när något går fel. Octal Pipe bygger sitt LSAW-försörjning kring just det.
1. "100% kontroll"-filosofi – varje kritiskt steg kontrolleras
Istället för att ta prov på några stycken och kalla det bra, driver vår LSAW-kvarn ennio-punkters 100 % kontrollschemafrån råvara till förpackning:
| Etapp | 100 % kontrollobjekt | Vad det betyder för dig |
|---|---|---|
| Råvara & tallrik | 100 % om-kontroll av stålets kemiska och mekaniska egenskaper; 100 % UT av stålplåt | Av-uppvärmning och laminering stoppas vid plåtstadiet, upptäcks inte senare i rör UT/RT. |
| Rörkropp & svetssöm | 100 % ultraljudstestning av plåt- och svetsfogar; 100 % röntgeninspektion av svetsfogar efter behov | Varje längsgående söm är fullständigt undersökt, så svetsdefekter hittas och repareras före leverans. |
| Tryckintegritet | 100 % hydrostatisk test av färdigt rör | Varje rör är trycktestat- för att verifiera att det säkert kan bära designtrycket. |
| Mått & utseende | 100 % mätning av rörstorlek; 100 % visuell kontroll av rörets ytkvalitet | OD, vägg, längd och rakhet bekräftas mot ritningar och projekttoleranser; ingen "överraskning" av-av-toleransrör på plats. |
| Packning & identifiering | 100 % besiktning av rörmärkning och packning | Varje rör kan spåras på plats till dess värmenummer, testprotokoll och ledningssektion. |
För dig betyder det att oavsett vilken bit en ägare eller- tredjepartsinspektör plockar upp, det finns enkomplett testspår bakom den, istället för luckor i journalerna.
2. Digital, automatiserad linje för repeterbar svetskvalitet
Vår produktionslinje är utformad för att ta så mycket slumpmässighet som möjligt ur sömsvetsning och formning:
- Helt digital, nätverksansluten produktionslinje– nyckelenheter som UT, kantfräsning, formning, svetsning, expandering och hydrotest är under central övervakning, så processparametrar kan spåras tillbaka till varje enskilt rör.
- Dubbel-nedsänkt-bågsvetsning med online-fasad-array UT– efter intern och extern SAW-svetsning kontrolleras varje söm omedelbart med ultraljudstestning online med punktröntgeninspektion. Svetsparametrar och resultat registreras fullständigt, vilket håller reparationshastigheten mycket låg och tillåter första-svetsacceptans att nå99.99%.
- Mekanisk expansion i full-längd– varje rör expanderas mekaniskt efter svetsning, vilket jämnar ut restspänningar och förbättrar rundhet och rakhet. Detta gör fältböjning, omkretssvetsning och pålning mer förutsägbara.
- CNAS-ackrediterad laboratoriesupport– alla experimentella program och procedurkvalifikationer (CVN, DWTT, HIC/SSC, etc.) utförs i ett nationellt-ackrediterat laboratorium, så testdata kan accepteras i internationella projekt utan om-testning.
Resultatet är att sömbeteendet hosOctal Pipe LSAWär inte en fråga om tur:rör av samma storlek och kvalitet uppför sig konsekventinom svetsning, NDT och service.
3. Servicesystem byggt kring projekt, inte bara order
Kontroll i bruket löser bara hälften av problemet. Octal Pipe kör också en servicemodell som följer rytmen i verkliga projekt:
- Hög-anpassad bearbetning– vi kan leverera LSAW-rörkapade till projektlängder, för-fasade, märkta, med öppningar eller ärmar förbereddaenligt ritningar, så material anländer på plats nära "svetsfärdigt / färdigt att köra" och inte som halv-bearbetning som behöver-omarbetas.
- Tydligt problem-svarsåtagande– när ett produktproblem har bekräftats strävar vi efter att vara på plats i48 timmar för inhemska projekt och inom 96 timmar för utländska projekt, eller ordna betrodda lokala-partner för att hjälpa dig. Målet är att hjälpa dig identifiera grundorsaken och snabbt komma överens om en praktisk lösning, inte bara utbyta e-post.
- Teknisk support dygnet runt av ett erfaret team– sälj-, teknik-, kvalitets- och logistikpersonal arbetar som ett projektteam. De vetAPI 5L, GB/T 9711, ASTM A671 / A672 och regionala kravi Mellanöstern, Sydostasien, Afrika och andra marknader, och kan flagga klausuler som ägare eller tillsynsmyndigheter vanligtvis fokuserar på innan de blir problem.
För EPC:er och inköpsteam,Octal Pipeär därför inte bara ett namn på ett brukscertifikat, utan en leverantör som kombinerar:
- 100 % kontrollerad LSAW-produktion,
- spårbar, revisionsklar-dokumentation, och
- lyhört projektstödnär du behöver hjälp på plats.
Vanligt problem
F1: Vad är LSAW stålrör?
A: LSAW stålrör (longitudinellt nedsänkt bågsvetsrör)är ett svetsat rör med stor-diameter, tillverkat av plåt av JCOE/UOE-formning och dubbel-sågsvetsning. Den används främst förhögtrycksledningar för olje-, gas- och vattenöverföring och strukturella pålar.
F2: Vilka är de typiska LSAW-rörstorlekarna och väggtjockleksintervallen?
S: Oktala tillbehörLSAW röri typiska storlekarOD 400–1626 mmmedväggtjocklek 6–75 mm, i enstaka längder runt6.5–12.6 m, som täcker de flestalinjerör och pålning med stor-diameterkrav.
F3: Vad är skillnaden mellan LSAW-rör och SSAW / ERW-rör?
A: LSAW rörhar enrak längsgående SAW-sömgjord av plåt, lämplig förstor diameter, tung vägg och högt-tryck/höga-konsekvenslinjer. SSAWhar en spiralsöm och används ofta för lägre-tryck, kostnadskänsliga-linjer;ERWär främst försmå och medelstora diametrar.
F4: Vilka standarder och kvaliteter uppfyller Octal API 5L LSAW linjerör?
S: OktalAPI 5L LSAW ledningsrörproduceras tillAPI 5L PSL1 / PSL2, GB/T 9711 och ISO 3183, i betygL245/B upp till L690/X100, medEN 10204 3.1 / 3.2-certifikat och fullständiga NDT-/hydrotestposterpå begäran.
Certifieringar

CE-certifikat

ISO 9001-certifikat

API Q1-certifikat

ABS-certifikat

AP-5L-certifikat

API-5CT-certifikat
API SPEC 5L (PSL1 / PSL2)– Ledningsrör för olje-, gas- och vattenöverföring; CVN, HIC/SSC per projekt.
GB/T 9711-2017– Petroleum- och naturgasindustrin-Stålrör för rörledningstransport (L245–L555).
ISO 3183 (på begäran)– Internationell linje-rörstandard harmoniserad med API 5L.
ASTM A671 / ASTM A672– EFW/SAW-rör för atmosfäriskt till högt-tryck, måttliga till höga temperaturer.
GB/T 3091-2015– Svetsat stålrör för låg-vätskeservice (för avsedda civila applikationer).
SY/T 5037-2018– SAW-rör för vanliga vätskor(för SSAW-alternativ när det anges).
Ytterligare inhemska och internationella standarder– t.ex. CSA Z245.1, projekt sura-servicekrav (NACE MR0175/ISO 15156 materialval) och tredjeparts-3.2-inspektion kan ordnas.
Brukstestcertifikat (EN 10204 3.1 / 3.2) och fullständiga NDT-poster är tillgängliga med varje leverans.
Populära Taggar: LSAW Pipe, Kina LSAW Pipe tillverkare, leverantörer, LSAW Pipe Manufacturing
Ett par
NejNästa
Sömlöst stålrörDu kanske också gillar


Skicka förfrågan