


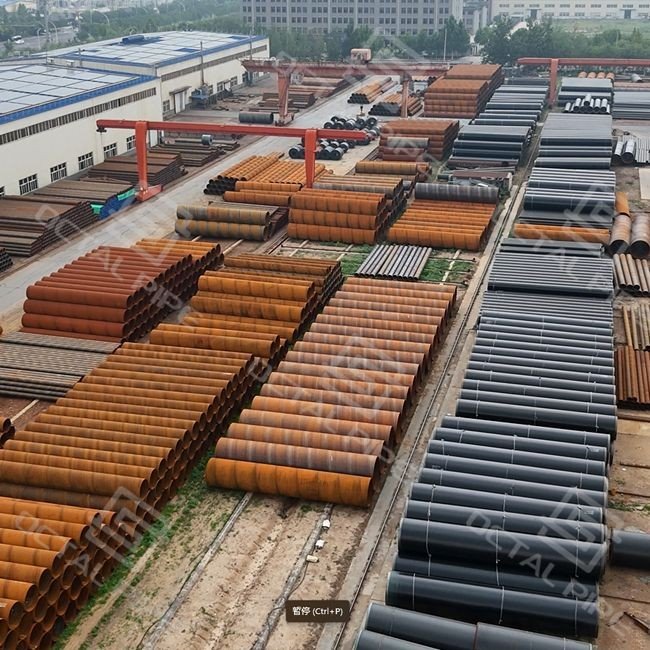

SSAW-rör
Stålkvalitet: API 5L klass B, X42, X46, X52, X56, X60, X65, X70, X80, X90, X100
Produktspecifikationsnivåer: PSL1, PSL2
Tjockleksområde: 6 mm till 25,4 mm (anpassad tillgänglig)
Ändstyp: Fasade ändar, Släta ändar
Längdområde: 8,0 m till 18,5 m (26' till 62') eller anpassad
Skyddslock: Finns i plast eller järn
Ytutseende: Natur, lackad, svartmålning, 3PE, FBE, etc.
SSAW rörär ett rör med stor-diameter som är format av stålspiral och svetsat med en spiralformad (spiralformad) söm med hjälp av nedsänkt bågsvetsning.SSAW står för Spiral Submerged Arc Weldedoch termen "SSAW rör betydelse" i upphandling hänvisar vanligtvis till denna spiralformade SAW-tillverkningsrutt och dess lämplighet för långa-överföringar och stora-OD-projekt.
Våra SSAW-rör finns i stora diametrar (φ508mm till φ1626mm) och varierande väggtjocklekar, vilket säkerställer tillförlitlighet vid långa-vätskeöverföringar. Dessa rör är tillverkade i enlighet med API 5L, ISO och ASTM-standarder och är byggda för att tåla extremt tryck och tuffa miljöer.
Med ett engagemang för precisionstillverkning levererar Octal Pipe kostnadseffektiva-lösningar utan att kompromissa med kvaliteten, vilket gör oss till en pålitlig partner för dina pipelinebehov.
Produktöversikt
SSAW Welded Steel Pipe, även känd som Spiral Submerged Arc Welded Pipe, tillverkas med hjälp av högkvalitativa-stålspiraler som råmaterial. Stålplåten är spiralformad och svetsad med en automatisk dubbel-trådssvetsningsteknik. Denna unika svetsmetod eliminerar dragspänningar under svetsprocessen, vilket säkerställer svetsar av hög-kvalitet med stabil prestanda. SSAW-rör används i stor utsträckning i olika rörledningsprojekt, såsom olje- och gastransport och konstruktionsinfrastruktur.


sSAW rörtillverkningsprocess
SSAW Welding (dubbel-Sided Submerged Arc Welding)
SSAW svetsningvanligtvis användernedsänkt bågsvetsning (SAW)för att skapa en spiralsöm med stabil penetration och repeterbar fogkvalitet, och många linjer tillämpar dubbel-sidig svetsning (ID/OD) per projektspecifikation.
Tillverkningsprocessen för SSAW-stålrör följer avancerad teknik för hög-kvalitet och effektiv produktion. Viktiga steg inkluderar:
- Råvaruinspektion: Stålspolar av-hög kvalitet, som Q235, Q345 och API 5L kvaliteter, inspekteras för överensstämmelse med internationella standarder (API, ISO, ASTM, etc.).
- Formning: Stålspolar är kall-formade till spiralformer för att säkerställa optimal strukturell integritet.
- Svetsning: Automatisk dubbel-trådssvetsning under vatten säkerställer utmärkt svetspenetration och foghållfasthet.
- Värmebehandling: Rören genomgår värmebehandlingsprocesser (glödgning eller normalisering) för att lindra spänningar och förbättra mekaniska egenskaper.
- Provning & besiktning: Inkluderar dimensionskontroller, visuell inspektion, ultraljudstestning (UT) och hydrostatisk testning för att säkerställa produktkvalitet och prestanda.
- Ytbehandling: Anti-korrosionsbeläggningar som 3PE och FBE appliceras för att förbättra rörens hållbarhet i tuffa miljöer.

Specifikationer & tekniska detaljer
- Ytterdiameter (OD): φ508–φ1626 mm (20"–64")
- Väggtjocklek (WT): 6,4–25,4 mm
- Längd: 8.0–18.5 m(26'–62'); anpassad klippning-till-längd tillgänglig
- Materialklasser:
- API 5L:KvalitetA–X90(PSL1 / PSL2)
- GB/T 9711: L190–L625 (e.g., L245, L290, L320, L360, L415, L450, L485)
- Övriga betyg på begäran enligt projektspecifikation
- Standarder som stöds: API 5L, ISO 3183, GB/T 9711, ASTM, EN, BS, DIN, CSA, DNV (offshore pipeline standard)
- Tillverkning:Spiral Submerged Arc Welded (SSAW), dubbel-SAW (ID/OD), spole-matning med kantfräsning, automatisk sömspårning, on-NDT, hydrostatiskt test, fasning och beläggningslinjeintegrering
- Slutfinish / beläggningar:Släta eller fasade ändar per standard; extern3LPE/FBE/epoxi(intern beläggning valfri per projekt); märkning och exportförpackning
- Inspektion och dokument:100 % hydrotest; UT/RT per standard eller ITP; MTCSV 10204 3.1/3.2och fullständiga NDT-poster tillgängliga


LSAW vs HSAW (SSAW) rör: nyckelskillnader
| Punkt | LSAW | HSAW (SSAW) |
|---|---|---|
| Svetssöm | Längsgående (rak) | Spiral/spiral |
| Typisk input | Tallrik | Spole |
| Bäst passform | Högre-efterfrågetryck/kritiska linjer (specifik-driven) | Stor OD, långa längder, kostnadseffektiva-överföringsledningar |
| Namngivning | Längsgående SAW | Helical SAW=SSAW i vanlig användning |
Hur hanterar ett SSAW-rör tryck?
Tryckkapaciteten ärdesign-baserad-det beror påOD, väggtjocklek, stålkvalitet (SMYS/tillåten spänning), designfaktor, korrosionstillåtelse och driftstemperaturunder tillämplig kod/spec. För SSAW/HSAW-ledningsrör säkerställs tryckintegriteten genom att styraspiralformad söm: köpare anger vanligtvishel-svetssöm NDT (UT/RT enligt projektets ITP)och kräver hydrostatisk testning när tillämpligt, så acceptansen baseras på dokumenterad sömintegritet och testbevis. En praktisk regel vid upphandling är: om tjänsten är högre-risk (högre tryck, sur service eller strängare ägarkrav), skärp beställningen påkvalitet/WT val och söm NDT omfattningsnarare än att förlita sig på generiska "tryckprestanda"-påståenden.
SSAW svets- och sömkvalitetskontroll (What Buyers Audit)
På SSAW/HSAW-projekt handlar "godkänd/underkänd" sällan om generiska styrka påståenden-det handlar omsöm acceptans disciplin. Köpare låser vanligtvis tre kärnartiklar, och det är precis där Octal Pipe lägger kontroll och bevis.
- Sömmens konsistens (formning → svetsstabilitet):Den spiralformade sömkvaliteten börjar före svetsning. Om spiralbildningen inte är stabil ser du det senare somsömvandring, ovalitetsdrift och ojämn pärlprofil, vilket sedan utlöser extra NDT- och reparationsdiskussioner. Octal Pipe styr formningsuppsättningen-och håller svetsparametrarna inom ett definierat fönster så att skarven förblir konsekvent från det första röret till det sista i partiet.
- NDT-omfattning som är-revisionsbevis (inte "vi gjorde testning"):Vad köpare faktiskt frågar är:Inspekteras spiralsömmen i full längd? Vilken metod och vilken acceptansgrund?Octal Pipe justerasUT/RT täckningoch dispositionsregeln (acceptera/åter-testa/avvisa) till den styrande standarden och projektets ITP, och tillhandahåller inspektionsbeviset som en del av releasepaketet-det här är vad som förhindrar platshållpunkter och åter-inspektionsloopar.
- Dokumentspårbarhet som överlever webbplatsens verklighet:Många avslag inträffar efter leverans när rören redan är iscensatta och kunden inte kan stämma avvärme/batteri → rörmärkning → NDT/hydrorapporter → MTC. Octal Pipe levererar ett spårbart paket (EN10204 3.1; 3.2 på begäran) med lotmapping, så QA kan släppa material utan att jaga saknade länkar.


LSAW vs HSAW (SSAW): Vilken passar ditt projekt?
När köpare frågarskillnad mellan LSAW och HSAW rör, den verkliga frågan är inte bara "plåt vs spole" - det är vilken sömtyp som minskar godkännanden, fältrisk och schemaexponering enligt projektspecifikationen.
Viktiga skillnader som påverkar godkännande och utförande av webbplatsen
| Beslutspunkt | LSAW (Longitudinell SAW) | HSAW / SSAW (helical SAW) | Vad detta förändrar i verkliga projekt |
|---|---|---|---|
| Sömmens geometri | Enrak längsgående söm | Enkontinuerlig spiralformad söm(spiral) | Spiralsöm ökar den totala sömlängden per rör, så kunderna fokuserar ofta påsöm NDT-täckning och sömstabilitet. |
| Bildande väg | Plåtformning (t.ex. JCOE / pressböjning) | Spiralformning | Spole-baserade formningsstödlång kontinuerlig produktion, vilket ofta förbättrar leveranseffektiviteten för stora OD-paket. |
| Typiskt OD/WT-fönster | Används ofta där specen är snäva på WT och kritikalitet | Används ofta förstor OD-överföringoch lång-tillgång | För samma OD styrs valet ofta avspec acceptanshistorikoch ägarens preferens. |
| NDT diskussionsfokus | Köpare frågar ofta efterhel-kropp UT + svets UT/RTbaserat på spec/ITP | Köpare betonar oftaspiralformad söm UT/RT omfattning, kalibrering och dispositionsregler | Skillnaden är inte "mer testning" utandär inspektionsargumentet inträffar(kropp kontra spiralformad söm). |
| Dimensionellt och anpassat-beteende | Stark rundhetskontroll för vissa förpackningar; beror på att bilda rutt | Bra konsistens i volymkörningar; spiralvinkel/formningsstabilitet | Om arbetsfronten är känslig förovalitet/rakhet, låser du toleranser i PO oavsett rutt. |
Är SSAW-rörkostnaden-effektiv?
För stora diametrar är SSAW ofta kostnads-effektivt eftersom spol-baserade spiralformningsstödkontinuerlig produktion och stabil genomströmning, vilket vanligtvis förbättrarbalans mellan kostnad och ledtidpå stora-OD-paket. Det verkliga värdet är vanligtvis intotal installationskostnad, inte en påstådd % besparing: när leveranser ärbatchade efter parti/storlek för att matcha arbetsfronten, entreprenörer minskar sorteringstiden, kranförflyttningar och stopp i "saknad storlek".
I de flesta anbudsförfaranden blir SSAW "kostnads-effektivt" när det sänker den totala projektfriktionen-färre logistikavbrott, smidigare QA-släpp och mindre omarbetning av webbplatsen-snarare än att bara förlita sig på ett lägre enhetspris.
SSAW Pipe i verklig-World Worksite Environment
SSAW (HSAW) rör specificeras ofta när arbetsplatsens utmaningar handlar omhantering, beläggningsintegritet,-passningshastighet och frigör pappersarbete, inte bara "rörstyrka". FrånOctal Pipes upphandlingssyn är det rätta SSAW-paketet det somöverlever platsförhållanden med färre hållpunkter och mindre omarbetning, med stöd av granskningsbara inspektionsbevis.
- Begränsad åtkomst (bergsvägar/smal RAD/begränsade lyft):
- Arbetsplatsens problem är inte svetsningen i sig själv-det är detinriktningstid: ojämnt underlag och korta lyftrörelser förstärker problem somovalitet, rakhetsdrift och inkonsekvent sluttillstånd, vilket saktar ner-tillpassningen och ökar påtvingad korrigering. Octal Pipe stöder vanligtvis dessa platser genom att låsadimensionskontroller (OD/ovalitet/rakhet) och slutförberedelser (PE/BE)fram och frakt med tydlig buntidentifiering så att personalen inte slösar tid på att sortera storlekar på arbetsplatsen.
- Våt mark (flodkorsningar / våtmarker / högt grundvatten):
- Vid lerig hantering och sänkning-är den vanliga smärtanbeläggningsskador och semesterreparationsarbete, vilket kan fördröja återfyllning och utlösa upprepade inspektioner. Octal Pipe kan anpassa beställningen med ett praktiskt beläggningspaket (när det anges) och tillhandahålla de understödjande releasedokumenten-så att webbplatsteamet inte har fastnat för att bevisa acceptans efter att röret redan är iscensatt.
- Hög-produktionsspridning (öppen-fältkonstruktion/lång-långdistanslogistik):
- Produktiviteten går ofta förloradsläpphastighet, inte produktionshastighet-projekt hålls avblandade buntar, saknade spårbarhetslänkar eller inspektionspaket som inte stämmer överens med rörmarkeringar. Det är här Octal Pipe fokuserar på transportdisciplin: partiseparering, tydlig märkning och ett dokumentpaket som anslutervärme/batteri → rörmärkning → inspektionsbevis → MTC, vilket minskar QA-hållpunkterna under installationen.
- Korta arbetsfönster (stadskorridorer/nattskift/tillstånd-begränsat arbete):
- När besättningarna bara har några timmar på sig blir eventuella missförhållanden dyr:fasinkonsekvens, dimensionsvariation eller oklart inspektionsomfångövergår snabbt i slipning/omarbetning och missade fönster. Köpare anger vanligtvis behov av snävare-passning (toleranser, slutfinish, längdstrategi) och Octal Pipe kan paketera leveransen därefter med inspektionsposterna som hjälper webbplatsens QA att släppa utan förseningar.


sSAW rör Fördelar
| Fördel | Vad det löser på plats (verklig smärta på arbetsplatsen) | Hur Octal Pipe levererar det (Auditable Controls) | Bevis du kan begära |
|---|---|---|---|
| Sömintegritet du kan släppa | Projekt blir försenade närspiralformad sömblir en hållpunkt-extra NDT, otydlig acceptans, upprepad granskning. | Dubbel-sidig SAW (ID/OD)tillgänglig när specificerad; kontrollerade svetsparametrar och sömprofilhantering för att hålla spiralsömmen stabil från parti-till-parti. | SvetssömUT/RT-rapport(per PO/ITP), sömacceptanskriterier, reparations-/avfallspost (om sådan finns). |
| Kostnadseffektivitet vid stor OD | För linjer med stor diameter behöver köparekostnad-per-meterkontroll utan att byta bort schematillförlitlighet. | Spole-baserad spiralformning stöder kontinuerlig produktion och stabil produktion för stora OD-paket; batchrullning + leveransplanering för att matcha byggsekvensen. | Rullande plan/batchleveransschema; packlista efter storlek/parti; MTO-matchningslista. |
| Stort OD/WT-fönster + lång-längd | Webbplatsens produktivitet blir lidande när längderna är inkonsekventa eller när OD/WT inte matchar svetsprocedurer och passar-jiggar. | Bred OD/WT-kapacitet med SRL/DRL och skär-till-längdalternativ; ändfinish (PE/BE) i linje med fältsvetsmetod och bindning-i plan. | Dimensionell inspektionspost (OD/WT/ovality/straightness), längdlista, slut-förberedelsebekräftelse. |
| Beläggning och hanteringsberedskap | På riktiga gårdar dras, lyfts och iscensätts rören;beläggningshelger och-beläggningkan bli den dolda kostnaden. | Beläggningsalternativ (FBE/2LPE/3LPE/3LPP) levereras efter projektkrav; söm-yteförberedande kontroll och ändskydd för transport och iscensättning. | Beläggningsinspektionsrapport, semestertestkriterier/resultat (om så krävs), packningsfoton/slut-locklista. |
| Kvalitetssystem som minskar hållpoäng | Många avslag sker efter förlossningen pgadokument mappas inte till rörmarkeringareller besiktningens omfattning är oklart. | Spårbarhet frånvärme/batteri → rörmärkning → inspektionsbevis → MTC; EN102043.1standard,3.2och tredje-vittnande valfritt för EPC/operatörsspecifikationer. | EN10204 3.1/3.2 MTC, kartläggningsblad för spårbarhet, ITP-kontrollpunkter, tredje-stämplade rapporter (om tillämpligt). |
| Standardkompatibilitet för EPC-specifikationer | EPC:er behöver ofta en leverantör för att matcha flera specifikationer över partier-standardmissmatch orsakar omarbetning och återinlämningar. | Leverans anpassat till API/ISO/EN/GB-projektkrav med beställning-efter-orderomfattning (test, beläggning, ändar, dokument). | PO-efterlevnad checklista; inspektionsplan; standardiserat dokumentindex för inlämningar. |
Varför välja Octals SSAW-svetsade stålrör?
- Avancerad tillverkning (utrustning-nivåkontroll):Octal Pipe kör SSAW/HSAW-produktion på en dedikeradspiralbildande linjemedtandem multi-trådssvetsning under vatten (SAW)för den spiralformade sömmen (ID/OD-svetsning tillgänglig när den specificeras). Sömmens stabilitet stöds avonline svets-söm UT/RT-kapacitet, följt avhydrostatisk testutrustning, CNC-ändfasning/beklädnad, och automatisk märkning-så det du får är inte bara rör, utan en process-uppbackad med mätbara kontroller.
- Kina-baserade standarder och lokal dokumentation (EPC-vänlig):Som en Kina-baserad SSAW-rörleverantör stöder Octal Pipe både export- och inhemska projektkrav med en lokaliserad dokumentuppsättning-som vanligen täckerGB/T 9711(ledningsrör) ochSY/T 5037(spiralsvetsade rör för vätskeservice) där så är tillämpligt, plus projekt-specificerade inspektionsprotokoll. Vi tillhandahållertvåspråkiga MTC/dokumentpaket, tydlig partispårbarhet (värme/slinga → rörmärkning), och kan samordnatredje-vittnande(t.ex. SGS/BV) vid behov-gör inlämningar snabbare för EPC-granskning och smidigare för-materialsläpp på plats.
- Seam Quality Release Pack:Spiralsömmen stöds avsvetssöm NDT (UT/RT per PO/spec)och hydrostatisk testning vid behov, med rapporter paketerade per lott för att minska QA-hållpunkter efter leverans.
- Leverans byggd för Workfront Flow:Satsförsändelser kan organiseras efter storlek/parti och konstruktionssekvens, med tydliga märkningar och packlistor för att minska platssorteringstiden och minimera stopp av "saknade delar".
FAQ

F: Vad betyder SSAW-röret vid upphandling av stålrör?
F: Vad är SSAW-svetsning?
F: Vad är skillnaden mellan LSAW- och HSAW-rör?
F: Vilken är den fullständiga formen av SSAW-rör?
Certifieringar

CE-certifikat

ISO 9001-certifikat

API Q1-certifikat

ABS-certifikat

AP-5L-certifikat

API-5CT-certifikat
| Parameter | Specifikation |
|---|---|
| OD-intervall | 406,4–2540 mm (16"–100") |
| Väggtjocklek | 6,0–25,4 mm (OD-beroende) |
| Längd | 8–18 m (SRL/DRL), klippt-till-längd tillgänglig |
| Standarder | API 5L (PSL1/PSL2), GB/T 9711, SY/T 5037, ASTM A252 (efter behov) |
| Betyg | API 5L Gr.B / X42–X70; GB/T betyg per beställning |
| Slutar | PE / BE (villkor på begäran) |
| Beläggning (valfritt) | FBE / 2LPE / 3LPE / 3LPP |
| Inspektion & Tester | Svetssöm UT/RT (per PO/ITP), hydrostatiskt test (efter behov), dimensionell och visuell inspektion, EN10204 3.1 (3.2 valfritt) |
Populära Taggar: SSAW Pipe, Kina SSAW Pipe tillverkare, leverantörer, fabrik
Ett par
ERW rörDu kanske också gillar


Skicka förfrågan