


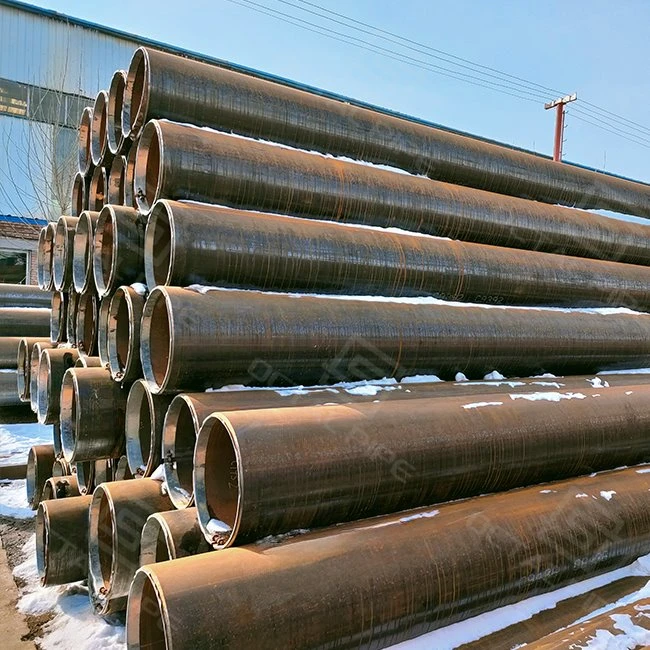


ERW rör
Yttre diameterintervall: 3/4" - 24"
Väggtjocklek: 4 - 20mm (anpassad)
Längd: 6m, 12m, 20FT, 40FT eller anpassad
Stålkvaliteter: API 5L Gr. B, X42-X90
Produktnivåer: PSL1, PSL2
Ändstyp: Fasad, slät, gängad och kopplad
Ytbehandling: svartmålning, lackerad, 3PE, FBE, galvaniserad, epoxi
Testning: Hydrostatiskt test, UT, ECT
API 5L, ISO, EN standarder
Skydd: Ändkapslar av plast/järn
Applikationer: Olja och gas, konstruktion, kraft, marin, jordbruk
ERW svetsat stålrörär ett rakt-sömsvetsat rör tillverkat av stålspiral, där bandkanterna värms upp av elektriskt motstånd och smids ihop till en solid längsgående svets.ERW står för Electric Resistance Welded, och det väljs vanligtvis för ledningsrör, vattenöverföring och strukturell service där konsekvent OD, snabb leverans och kostnadseffektivitet spelar roll. Svetsen löper längs röret, vilket resulterar i kompakt struktur, hög hållfasthet och utmärkt måttnoggrannhet. Med hög produktionseffektivitet och relativt låg kostnad har ERW-rör blivit ett viktigt val inom industrier som olje- och gastransport, infrastrukturkonstruktion, jordbruksbevattning och maskintillverkning.

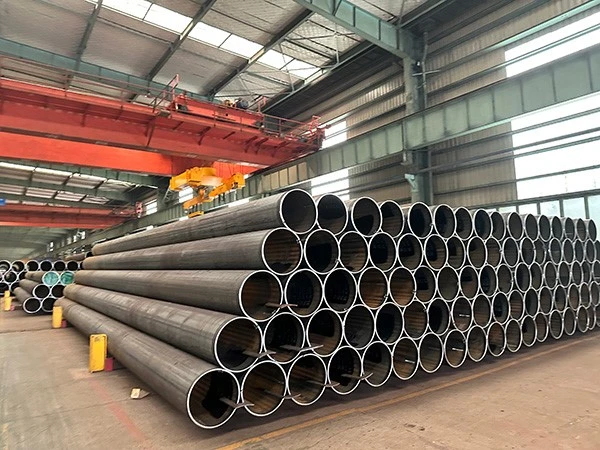
ERW rörspecifikation (OD, WT, kvaliteter och standarder)
| Punkt | Realistiskt intervall / alternativ | Praktiska anmärkningar för köpare |
|---|---|---|
| Ytterdiameter (OD) | 21,3–660,4 mm (NPS 1/2–26, DN 15–650) | Detta täcker det vanliga ERW-storleksbandet som används för elledningar, konstruktionsarbete och många rörledningspaket på land. |
| Väggtjocklek (WT) | ~2,0–25,4 mm (OD-beroende) | Beställs vanligtvis avASME B36.10M scheman: SCH 10 / 20 / 30 / 40 / 60 / 80 / 120 / 160; ocksåSTD / XS / XXSi förekommande fall. |
| Standarder | API 5L (PSL1/PSL2), ASTM A53, ASTM A500, ASTM A252, EN 10219, EN 10217 | Välj efter tjänst:API 5Lför ledningsrör;A53för allmän transport/galvanisering;A500/EN10219för strukturella;A252för pålning. |
| Vanliga betyg | API 5L: Gr.B, X42–X70 |ASTM A53: Gr.A/Gr.B |ASTM A500: Gr.B/Gr.C |EN10219: S235JRH / S275J0H / S355J2H | Behåll betygslistan "deal-real": visa bara betyg du faktiskt tillhandahåller, eftersom köpare kommer att fråga efter MTC- och ITP-bevis. |
| Längd | 5,8/6,0 m (SRL); 11,8/12,0 m (DRL); klippt-till-tillgänglig längd (ofta upp till 18 m efter överenskommelse) | Ange SRL/DRL som standard; behandla längre CTL som projektalternativ (beror på transport- och rakhetstolerans). |
| Slut Finish | Plain End (PE) / Bevel End (BE) / Gängad och kopplad (villkor) | API 5L-paket anger ofta PE/BE; Allmänna villkor är vanliga för vissa-lågtrycksanvändningar. |
| Yta / Beläggning | Svart / lack / galvaniserad;FBE / 2LPE / 3LPE / 3LPP(frivillig) | Val av beläggning bör följa linjespecifikationen (jord, temperatur, installationsmetod). |
| Besiktning & Dokument | SvetssömUT / Eddy Current; hydrostatiskt test; dimensionell & visuell;SV10204 3.1 / 3.2 MTC(allt efter behov) | Lägg ditt "auditable proof" här: NDT-omfattning, hydrotest, spårbarhet, tredje{0}parts bevittningsalternativ. |
ERW Pipe Manufacturing Process
Octal Pipe följer strikt internationella standarder för att producera ERW-rör, med hjälp av automatiserad och intelligent utrustning för att säkerställa stabil och pålitlig produktprestanda. Den fullständiga processen inkluderar:
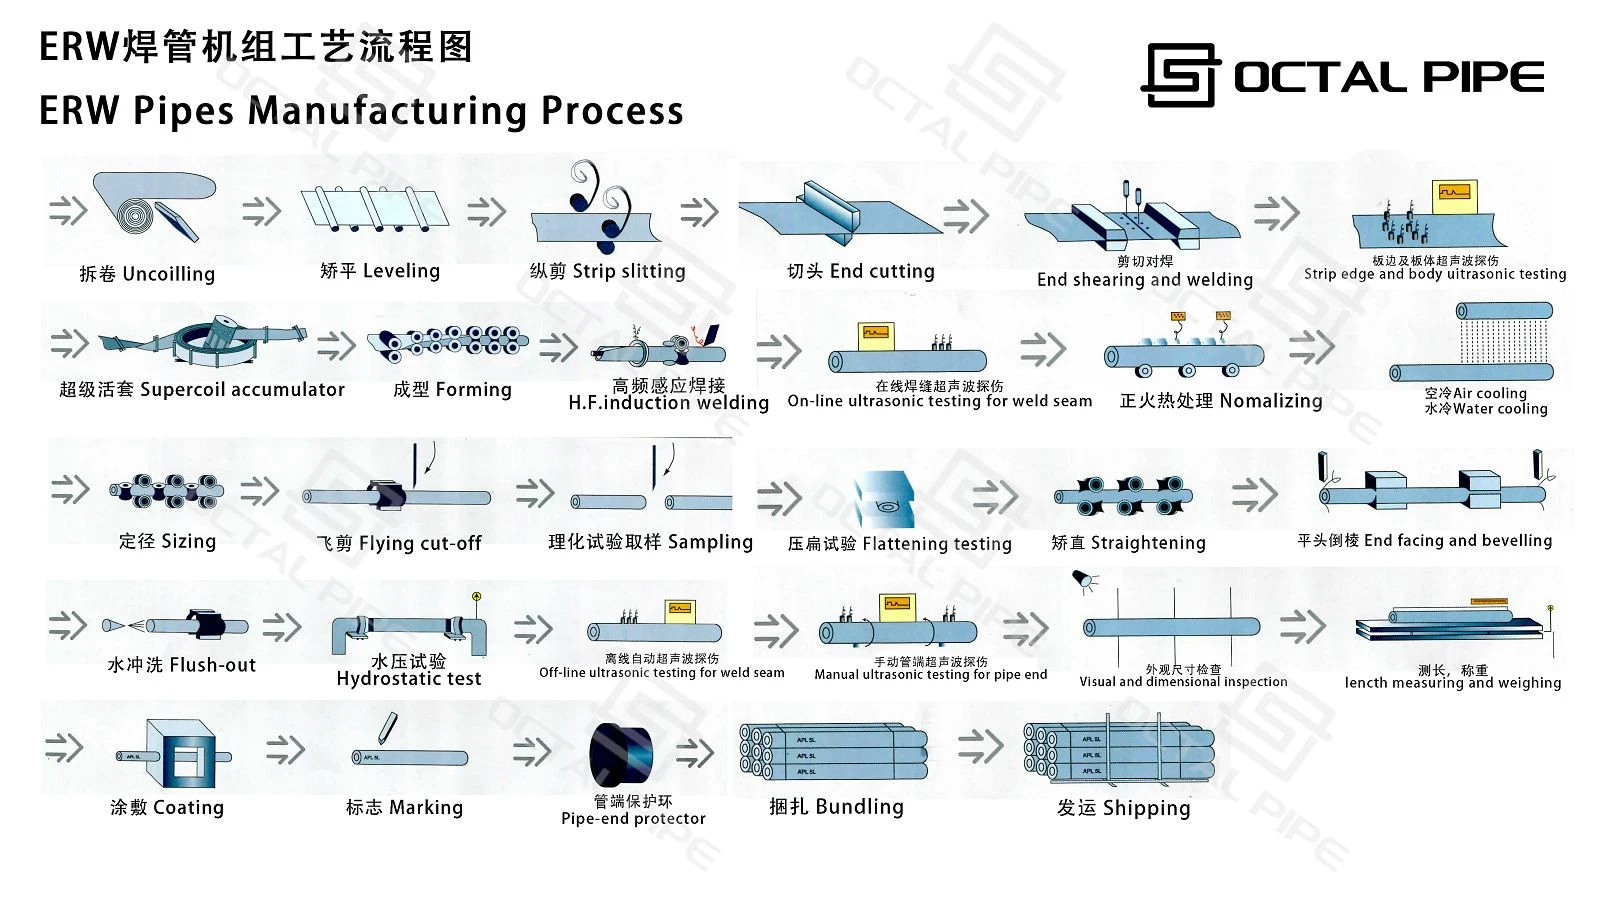
1. Råvaruinspektion och förberedelse
- Stålplåtar som uppfyller API, ISO och andra internationella standarder väljs.
- Kemisk sammansättning, mekaniska egenskaper och ytdefekter testas för att säkerställa konsistens.
2. Skärning & formning
- Hög-skärutrustning säkerställer dimensionsnoggrannhet.
- Stålplåtar böjs gradvis genom att forma maskiner till runda rörämnen.
3. Hög-motståndssvetsning
- Kanter värms upp till ett plastiskt tillstånd och svetsas samman med pressrullar.
- Ström, spänning och svetshastighet justeras automatiskt för att garantera täta och kontinuerliga svetsar.
4. Värmebehandling (glödgning/normalisering)
- Avlastning för svetsar och-värmepåverkade zoner.
- Förbättrar mikrostruktur, seghet och sprickbeständighet.
5. Oförstörande testning och inspektion
- Ultraljudstestning (UT):upptäcker interna svetsfel.
- Virvelströmstestning (ECT):identifierar ytsprickor och inneslutningar.
- Hydrostatisk testning:verifierar tryckmotståndet.
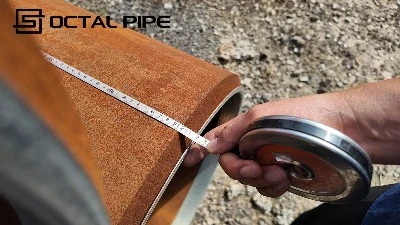
- Dimensionell inspektion:väggtjocklek, ovalitet, längdtoleranser.
6. Dimensionering, skärning och efterbehandling
- Spraykylning och dimensionering säkerställer rundhet och rakhet.
- Rör kapas till efter kundens önskemål, med fasning och gradning.
7. Ytbehandling och beläggning
- Betning, kulblästring eller anti-korrosionsbeläggningar (3PE, epoxipulver) förbättrar korrosionsbeständigheten.


ERW Pipe Seam Quality Control
Den längsgåendeERW rörsömär det enskilt mest granskade området inom ERW/HFW-produktion. För projektupphandling är sömkontroll inte en slogan-det är en kedja av-processkontroller, full-inspektion och spårbara register som bevisar att sömmen är konsekvent smält, trimmad och testad.
- Under-process sömkontroll:spiral/värmespårbarhet, kantförberedelse och ett fast svetsparameterfönster (effekt/hastighet/klämning) för att hålla sömsmide stabil.ID/OD scarfingkontrolleras för att uppfylla strängprofilkraven för flödesservice och beläggningsintegritet.
- Full-söm NDT:den längsgående sömmen inspekteras avUT och/eller Eddy Currentenligt gällande standard och projekt ITP, med kalibrerade inställningar och dokumenterade acceptanskriterier.
- Tryckintegritet: hydrostatiskt testutförs efter behov; dimensionskontroller (OD/ovalitet/rakhet) verifieras med sömområdets stabilitet i åtanke.
- Reparation och disposition:sömindikationer följer en tydlig dispositionsregel (acceptera / åter-inspektera / avvisa) i linje med specifikationen; eventuell tillåten reparation registreras och -verifieras på nytt.
- Reviderbara resultat:värmenr kartläggning, NDT rapport, hydrotest rapport, ochSV10204 3.1 / 3.2 MTC(på begäran).


ERW Pipe vs Seamless Pipe: Hur man väljer
För de flesta projekt är beslutet enkelt:ERW är ett kostnadseffektivt-val när svetsade rör tillåts och service ligger inom standarddesignmarginalerna; Seamless är att föredra när specifikationen kräver det eller när belastningen är sträng.Octal Pipe kan leverera båda sträckorna och hjälpa dig att välja rätt alternativ baserat på kod och risknivå.
- Välj ERWnär du behöverförutsägbar OD/WT, kortare ledtid och stabil volymtillförselför kraftverk, byggnadsarbeten och många landbaserade linjepaket.Nyckelkontrollpunkt:den längsgåendeERW söm-Octal Pipe kontrollerar sömmens konsistens igenomkantförberedelse + stabilt svetsparameterfönster, och verifierar integriteten medfull-söm NDT (UT/virvelström som specificerat) + hydrostatiskt test. För dokumentation tillhandahåller vivärme/batterispårbarhet och EN10204 3.1 MTC(3.2 och tredje-vittnande tillgänglig på begäran).
- Välj Seamlessnär tjänsten ärhögt tryck/hög temperatur, kraftig cyklisk belastning, eller när klienten/specifikationen anger"bara sömlösa."Seamless minskar problem med-sömgranskning vid kritisk upphandling och väljs ofta ut när köpare vill ha en enklare granskningsväg fördesigndrivna-tjänster(tryck-/temperaturmarginaler, utmattningskänslighet eller strikta ägarkrav). För att undvika scope gap, rekommenderar Octal Pipe att angekod/standard, OD×WT, betyg, testomfattning och dokumentnivåtydligt i RFQ/PO.
Octal Pipe köptips:Ange i din offertförfrågan/POstandard + grad + OD×WT + PSL (om API 5L) + söm NDT scope + hydrotest + EN10204 3.1/3.2. Detta låser inspektionsgränsen och undviker omarbete under dokumentgranskning.
- Tillverkning: Spole + svetsad söm vs solid billet (ingen söm)
- OD-intervall: ERW ofta ekonomiskt upp till medel-OD kontra sömlös bättre vid litet-OD/högt-tryck
- Typisk användning: landlinjer / verktyg / strukturer kontra kritisk process / högt-tryck
- Riskkontroll: svetssöm NDT vs helkroppsintegritet + NDT
- Kostnad/ledtid: ERW lägre och snabbare kontra sömlös högre och längre


REW Pipes applikationer och fallstudier
Olje- och gastransport (Onshore ROW-konstruktion):
I rätt-arbete-bestäms takten avsträngning → passa-upp → svetsning → NDT-frigöring → beläggningsreparation → sänkning-in. ERW/HFW-rör väljs ofta när paketet behöversnabb kvarngenomströmning och stabil OD/WTför -tillpassningseffektivitet. Det är här en leverantörs disciplin visar sig: medOctal Pipe, får arbetsplatsens team vanligtvis enspårbart dokumentpaket(värme/spolmappning + MTC) i linje med projektets ITP, så bindning- hålls inte uppe i väntan på pappersarbete. Fältrevisioner fokuserar vanligtvis påsvetssöms NDT-täckning (full-UT/EC efter behov)och hydroteststatus-eftersom alla håll där stoppar svetsfrigöringen och fördröjer nedsänkningen-in.
Konstruktion och infrastruktur (hög-tillverkning och installation):
För skyddsräcken, ramar, hylsor och allmänna konstruktionsdelar är besättningen kontinuerligtskärning till längd, kapning, borrning, slitsning och svetsfästen-vanligtvis med repetitiva jiggar. Det som är viktigt i praktiken ärrepeterbar geometri(OD, ovalitet, rakhet) så att delar inte "kämpar" mot jiggen och besättningar inte bränner timmar på påtvingad uppriktning eller omarbetning. Ett praktiskt sätt Octal Pipe stödjer detta på är genom att behålla specifikationertabell-driven(OD×WT, tolerans, längdstrategi) och leveransinspektionsprotokollsom matchar hur QC kontrollerar material: dimensionella resultat, märkning/spårbarhet och söminspektionsomfattning där tillbehören koncentreras.
Kraft- och industriplatser (avstängningsfönster och tillståndsbegränsningar):
Vid avbrott/vändningar får man ofta enfast arbetsfönster, begränsade varma-arbetstillstånd och begränsat uppehållsutrymme-så material måste anländaredo-att-tillverka. ERW-rör används ofta förställ, stöd, hylsor och hjälplinor, där jobbrisken inte är "kan vi köpa rör", utan "kan vi stänga QA snabbt." Här handlar Octal Pipes värde mindre om marknadsföring och mer omsläpphastighet: hydro-/NDT-bevis, tydlig spårbarhet för partier och en ITP-vänlig dokumentuppsättning så att spolar kan signeras av utan extra hållpunkter eller om-testning.
Upphandlingsvärde och kundfördelar
| Köparens prioritet | Vad det betyder på webbplatsen | Octal Pipe Leveranser | Varför det spelar roll |
|---|---|---|---|
| Ledtid & batchleverans | Projekt misslyckas när röret kommer sent eller kommer i fel ordningsföljd för svetsning/installation. | Rullande + lagerplanering för vanliga storlekar;schema för batchleveranseranpassad till din byggsekvens; packlista efter parti/storlek. | Håller ROW/arbetsfronten i rörelse och minskar trängsel vid nedläggning och "missing size"-stopp. |
| Svetssömsriskkontroll (ERW-söm) | Inspektörerna fokuserar på sömmens integritet innan de släpps för kopplingar- och sänkning-. | Full-söm NDT (UT och/eller Eddy Current som specificerat)+ hydrotest vid behov; dokumenterad acceptans/disposition per standard/ITP. | Förhindrar hållpunkter orsakade av oklara NDT-omfattning eller tvister om sömkvalitet. |
| Dimensionskonsistens för att passa-upp | Dålig OD/ovalitet/rakhet saktar upp-tillpassningen, ökar slipning, missmatchning och omarbetning. | Kontrollerad OD/WT; registreringar av dimensionella inspektioner; längdstrategi (SRL/DRL/CTL) överenskommen i PO. | Förbättrar tillpassningshastigheten- och minskar omarbetning av fältet och schemalagda. |
| Efterlevnad och spårbar dokumentation | Material kan avvisas på pappersarbete även om röret är fysiskt bra. | SV10204 3.1 MTC(3.2 på begäran), spårbarhet för parti/värme, inspektionsrapporter förpackade per projekt. | Förkortar dokumentgranskningscykler och undviker "levererade men inte släppta" situationer. |
| Projektalternativ (gavlar och beläggning) | Fel ändar/beläggning skapar omedelbar omarbetning av webbplatsen (om-avfasning, beläggningsreparation, förseningar). | PE/BE/T&C alternativ; beläggningsalternativ som t.exFBE / 2LPE / 3LPE / 3LPPvid behov; ändskydd och märkning per PO. | Minskar arbetsbelastningen på-webbplatsmodifiering och beläggning-. |
Ditt optimala inköpsval
Med avancerade tillverkningsprocesser, strikt kvalitetskontroll och breda användningsområden har Octal Pipes ERW-svetsade rör blivit den föredragna lösningen för globala kunder inom olja & gas, bygg och konstruktion. Genom kontinuerlig innovation och effektiv supply chain management levererar vi produkter och tjänster som säkerställer högre kostnadseffektivitet, tillförlitlighet och långsiktig-prestanda.
FAQ

F: Vad är skillnaden mellan ERW- och HFW-rör?
F: Hur bestämmer du ERW-rörets tryckklassificering?
F: ERW-rör vs sömlöst rör - vilket ska jag välja?
F: Vad betyder ERW i stålrör?
Certifieringar

CE-certifikat

ISO 9001-certifikat

API Q1-certifikat

ABS-certifikat

AP-5L-certifikat

API-5CT-certifikat
| Parameter | Specifikation |
|---|---|
| OD-intervall | 21,3–660,4 mm (NPS 1/2–26) |
| Väggtjocklek | ~2,0–25,4 mm (OD-beroende), SCH 10–SCH 160 / STD / XS |
| Längd | 5,8/6,0 m (SRL), 11,8/12,0 m (DRL), klippt-till-längd tillgänglig |
| Standarder | API 5L (PSL1/PSL2), ASTM A53, ASTM A500, ASTM A252, EN 10219, EN 10217 |
| Betyg | API 5L Gr.B / X42–X70; ASTM A53 Gr.A/Gr.B; EN 10219 S235JRH/S275J0H/S355J2H |
| Slutar | PE / BE / Gängad och kopplad (efter behov) |
| Yta / Beläggning | Bar/svart, lack, galvaniserad; FBE / 2LPE / 3LPE / 3LPP tillval |
| Inspektion & Tester | Svetssöm UT och/eller virvelström (per spec), hydrostatiskt test (efter behov), dimensionell och visuell inspektion, EN10204 3.1 (3.2 valfritt) |
Populära Taggar: ERW Pipe, Kina ERW Pipe tillverkare, leverantörer, fabrik
Ett par
API 5L sömlöst rörNästa
SSAW-rörDu kanske också gillar


Skicka förfrågan