


A 1/4-rörsborrstorlekär diametern på pilothålet som borrats innan en avsmalnande invändig rörgänga kapades. Processen inkluderar vanligtvis borrning av det raka hålet till den specificerade storleken, gradning eller lätt fasning av ingången, inriktning av1/4-18 NPT kran, skära av den avsmalnande gängan till ett kontrollerat djup, ta bort spån och kontrollera den färdiga gängan med den specificerade tjockleken.
För en1/4-18 NPT gänga, är den vanligen angivna gängborrstorleken7/16 tum, lika med 0,4375 tum eller 11,11 mm. Denna diameter lämnar tillräckligt med material för att kranen ska kunna bilda den erforderliga gängan utan att skapa överdrivet skärmotstånd, medan de färdiga gängade portarna vanligtvis används i hydrauliska grenrör, ventilhus, pumphus, pneumatiska komponenter och instrumentanslutningar för tryckmätare, sensorer, slangkopplingar och avtappningspluggar. Ett mindre hål ökar gängmomentet och risken för verktygsbrott, medan ett överdimensionerat hål kan minska gängingreppet. De1/4beteckningen är den nominella rörgängans storlek snarare än den faktiska borrhålsdiametern, och eftersom NPT är avsmalnande måste den färdiga gängan också kontrolleras genom gängdjup och gängmätning - inte enbart av borrstorleken.
Vilken storlek borr krävs för en 1/4-18 NPT kran?
För en1/4-18 NPT invändig gänga, är den vanligen angivna gängborrstorleken7/16 tum, lika med0,4375 tum eller 11,1125 mm. Detta är diametern på det raka, ogängade pilothålet som förberetts innan NPT-rörtappen skär av den avsmalnande invändiga gängan. De1/4beteckningen är en nominell rörgängastorlek; den representerar inte den faktiska borrdiametern eller det färdiga gängade hålets diameter.
| Punkt | Specifikation | Betydelse för bearbetning |
|---|---|---|
| Färdig trådbeteckning | 1/4-18 NPT | Definierar den erforderliga koniska invändiga rörgängan |
| Tappborrstorlek | 7/16 tum | Pilothålets diameter före gängning |
| Decimal borrdiameter | 0.4375 in | Används för verktygs- och bearbetningsinställning |
| Exakt metrisk konvertering | 11.1125 mm | Direkt konvertering på 7/16 tum |
| Praktiskt avrundat värde | 11.11 mm | Lämplig för dimensionsreferens |
| Trådstigning | 18 TPI | Den färdiga tråden har 18 trådar per tum |
| Trådform | 60 graders konisk rörgänga | Tillverkad av NPT-kranen, inte av borren |
| Trådreferens | ASME B1.20.1 | Definierar NPT-gänggeometri och krav på mätning |
De7/16-tums pilothållämnar tillräckligt med material för att kranen ska bilda gängan utan överdrivet skärvridmoment; ett underdimensionerat hål ökar risken för tappbrott, medan ett överdimensionerat hål minskar gängingrepp. Eftersom NPT är avsmalnande, det färdiga1/4-18 NPT gängamåste också kontrolleras med gängdjup och verifieras med den specificerade pluggmätaren.
Hur gängborrstorleken relaterar till den färdiga NPT-gängan
En gängborrstorlek är inte storleken på den färdiga gängan. Det är diametern på det vanliga cylindriska hålet som förberetts före tappningsoperationen. Bearbetnings- och inspektionssekvensen innefattar flera separata element, var och en med olika funktion.
| Kalla | Menande |
|---|---|
| 1/4-18 NPT | Den nominella beteckningen för den färdiga invändiga rörgängan |
| Tappborr | Borren som används för att producera det vanliga pilothålet |
| 1/4-18 NPT rörkran | Skärverktyget som bildar den avsmalnande invändiga gängan |
| Färdig NPT-port | Det gängade hålet som accepterar en matchande NPT hankoppling |
| Gängmätare | Inspektionsverktyget som används för att verifiera den färdiga tråden |
Borren tar bort centrummaterialet, fastställer hålets diameter och styr den initiala hålaxeln, men den producerar inte den spiralformade gängprofilen. NPT-rörkranen tar därefter bort material från hålväggen för att bilda den avsmalnande invändiga gängan.
Tappborrdiameternär bara en av flera dimensioner som definierar den färdiga porten. Ritningen kan också specificera borrdjup, gängdjup, fas- eller försänkningsgeometri, längd på full gänga, kopplingsingrepp och mätposition. Ett korrekt pilothål ensamt garanterar inte acceptans; felaktigt gängdjup eller ingångsgeometri kan fortfarande orsaka monterings- eller mätfel.
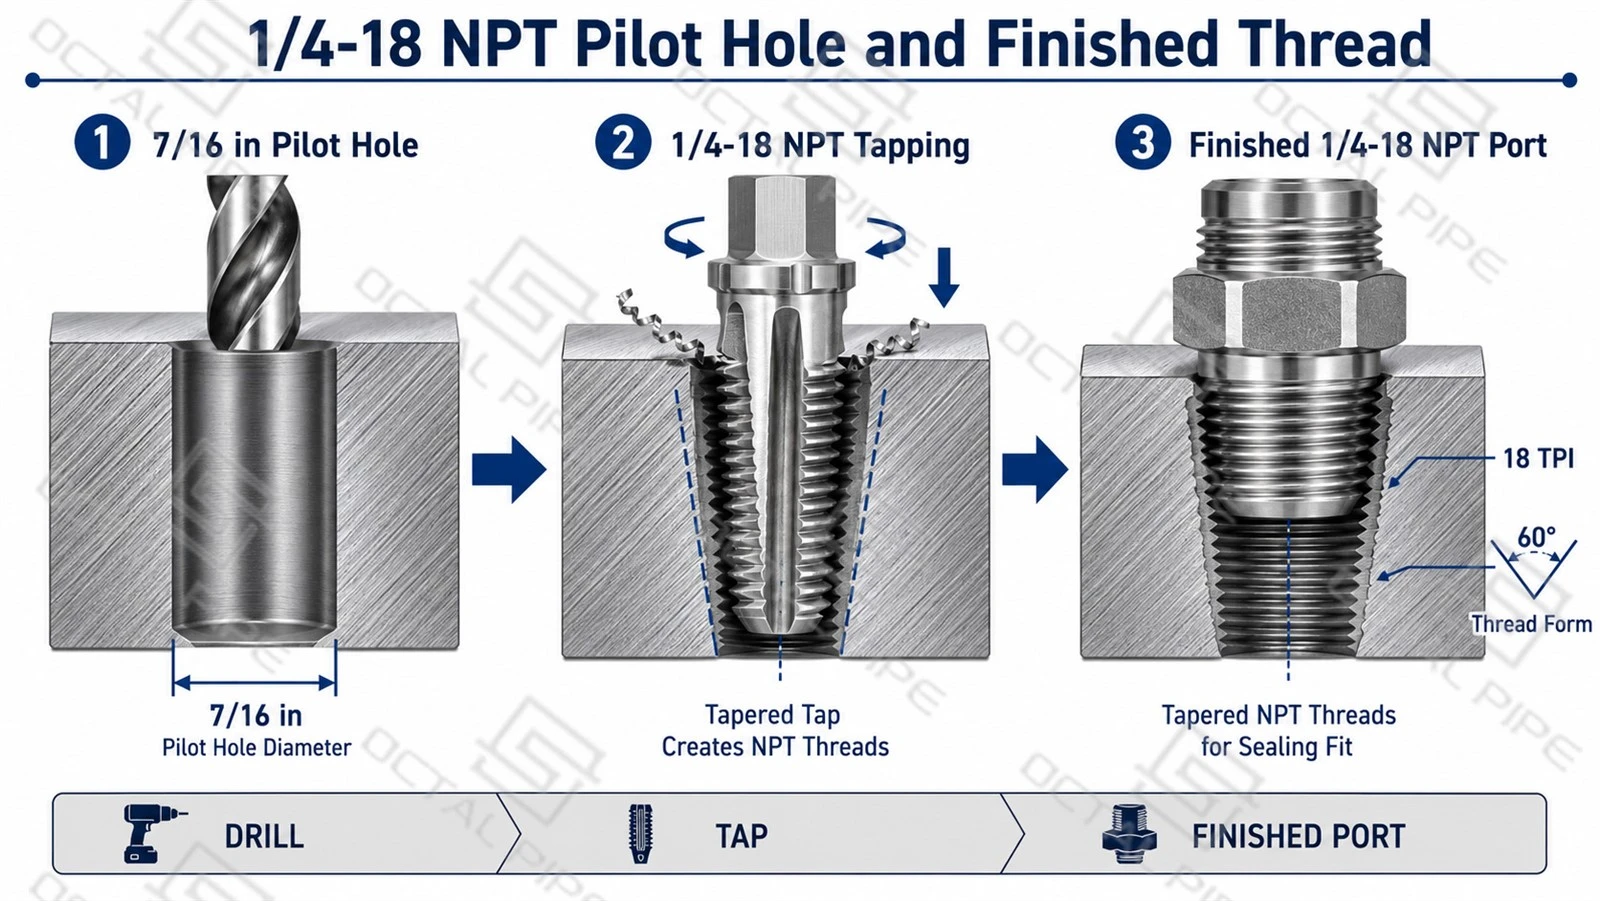
Hur en 1/4-18 NPT inre gänga bildas
A 1/4-18 NPT invändig gängabörjar med en stege7/16-tums pilothål. Borren fastställer den initiala håldiametern och hålaxeln men producerar inte gängan. En avsmalnande1/4-18 NPT rörkranförs sedan in i hålet för att skära av 60 graders gängprofilen, 18 gängor per tum och den nödvändiga NPT-konan.
Eftersom själva rörkranen är avsmalnande ökar den effektiva gängdiametern vid portingången när kranen rör sig djupare in i arbetsstycket. Den slutliga gängstorleken beror därför inte bara på styrhålets diameter utan också på gänggeometrin och kontrollerat gängdjup.
| Bearbetningsstadiet | Verktygsåtgärd | Funktionskontrollerad |
|---|---|---|
| Pilothålsborrning | Ger en stege7/16-tums cylindriskt hål | Initial håldiameter och hålinriktning |
| Förberedelse för inträde | Tar bort grader och ger en kontrollerad avfasning | Tryck på ingång och skydd av den första kompletta tråden |
| Rörtappning | Skär av60 graders gängprofil, 18 TPI, och NPT taper | Gängform, stigning och avsmalnande geometri |
| Djupkontroll | Stoppar den avsmalnande kranen vid det fastställda axiella läget | Effektiv gängstorlek och passningsingrepp |
| Gängmätning | Kontrollerar den färdiga porten med den specificerade NPT-kontakten | Stigningsdiameterposition och gängacceptans |
De7/16-tums borrstorlekavgör bara hur mycket material som återstår för rörkranen att ta bort. Den definierar inte den slutliga storleken på den gängade porten. Om tappen stannar för tidigt förblir den effektiva gängdiametern för liten och kopplingen kanske inte griper in tillräckligt. Om kranen går för långt, blir porten överdimensionerad och kopplingen kan komma in för djupt eller ge otillräcklig interferens.
Av denna anledning kräver en repeterbar 1/4-18 NPT-port både ett kontrollerat gängdjup och verifiering av slutlig mätare. Bearbetningsdjupet kan användas för att fastställa produktionsinställningen, men den färdiga gängan bör accepteras enligt den specificerade NPT-mätarpositionen snarare än enbart borrdiameter eller visuellt utseende.
Förbereda hålet före gängning
Innan du borrar, bekräfta att önskad gänga är1/4-18 NPT, eftersom andra kvartstumsgängsystem kan använda andra borrar, kranar och mätare. Håltyp, borrdjup, arbetsstyckets material och tillgänglig väggtjocklek bör också kontrolleras före bearbetning.
| Kontrollobjekt | Huvudkrav |
|---|---|
| Trådbeteckning | Bekräfta1/4-18 NPTpå ritningen |
| Håltyp och djup | Identifiera genomgående eller blinda hål och se till att det finns tillräckligt med tapp- och spånavstånd |
| Hålinriktning | Håll borraxeln vinkelrätt mot referensytan |
| Förberedelse för inträde | Applicera en lätt fas och ta bort grader utan att förstora öppningen |
| Rengöring och besiktning | Ta bort spån och kontrollera hålets diameter, djup och inriktning innan du gängar |
Rörtappen följer det borrade hålets axel, så ett vinklat eller dåligt placerat styrhål kan påverka passningens inriktning och tätning även när rätt borrstorlek används.
Genomgående hål och blinda hål
Det vanligaborrstorlek för 1/4 NPTrester7/16 tumför både genomgående hål och blinda hål, men det erforderliga borrdjupet är olika.
| Håltyp | Huvudkrav för bearbetning |
|---|---|
| Genomgående hål | Kontrollera inriktning, utbrytningsgrader och spånförorening |
| Blind hål | Tillåt extra djup för gängledningen, ofullständiga gängor, borrspetsgeometri och spånavstånd |
Ett blindhål måste sträcka sig djupare än den nödvändiga användbara gängan. Det finns inget universellt borrdjup endast baserat på1/4 NPT-hålstorlek; det slutliga djupet beror på gängtappens geometri, erforderlig gängingrepp, komponentritning och minsta återstående väggtjocklek.
Skärning av den inre rörgängan
Efter att pilothålet har borrats bildar 1/4-18 NPT-rörkranen den inre gängan. Kranen bör väljas för arbetsstyckets material, håltyp, maskin och spånflödesriktning.
En kontrollerad tappningsoperation bör innefatta följande praxis:
- Verifiera kranens identifiering före användning.
-
Kontrollera skäreggarna för slitage, flisning eller uppbyggt material.
-
Rikta in kranen med borrhålsaxeln.
-
Använd lämplig skärvätska för materialet och verktyget.
-
Undvik sidbelastning vid inpassering.
-
Styr vridmoment och axiell matning.
-
Hantera marker enligt kranens design.
-
Förhindra att kranen kommer i kontakt med botten av ett blindhål.
-
Stoppa innan tråden blir för stor.
-
Rengör porten före inspektion.
En vanlig handklappningsinstruktion är att föra fram och backa kranen med jämna mellanrum för att bryta marker. Det tillvägagångssättet kan vara lämpligt för vissa raka räfflor handkranar, men det bör inte tillämpas mekaniskt för varje gängningsprocess. Spiral-spets, spiral-kanal, avbruten gänga och stela maskingängande verktyg har olika krav på spånkontroll.

Varför tappdjup är viktigare för NPT
Med en rak maskingänga ökar ytterligare verktygsrörelse huvudsakligen gänglängden. Med en avsmalnande NPT-gänga ändrar ytterligare rörelse också den effektiva gängstorleken vid portytan.
| Knacka skick | Resultat i hamnen | Monteringsrisk |
|---|---|---|
| Knacka för grunt | Den effektiva öppningen är fortfarande för liten | Beslaget kanske inte går tillräckligt långt |
| Korrekt kontrollerat djup | Erforderlig inkoppling och mätarposition uppnås | Konsekvent montering |
| Knacka för djupt | Effektiv öppning blir överdimensionerad | Beslaget kan gå för långt eller kännas löst |
| Inkonsekvent verktygsprojektion | Portstorleken varierar mellan delarna | Instabila monterings- och inspektionsresultat |
| Sliten kran | Trådform och storlek kan glida | Dåligt mätresultat eller risk för läckage |
Antalet gänggängor som återstår ovanför arbetsstycket kan användas som en observation av inställningarna, men det bör inte vara den slutliga acceptansmetoden. Tapprojiceringen varierar med verktygsdesign, hållaruppsättning, omslipning, faslängd och arbetsstyckets geometri.
Verifiera den färdiga 1/4-18 NPT-gängan
En korrekt7/16-tums pilothålgaranterar inte en acceptabel1/4-18 NPT gänga. Eftersom gängtappen är avsmalnande beror den färdiga gängstorleken också på gängningsdjup, inriktning, verktygsskick och spånavlägsnande.
| Besiktningsobjekt | Metod | Vad det bekräftar |
|---|---|---|
| Pilothålets diameter | Borrningsmätning | Korrekt starthålstorlek |
| Trådens skick | Visuell inspektion | Inga grader, trasiga trådar eller packade spån |
| Färdig trådstorlek | KalibreradL1 pluggmätare | Korrekt handtät ingreppsposition |
| Funktionskontroll | Matchande passning eller specificerat test | Monterings- och tätningsprestanda |
Ladda ner:1/4-18 NPT gängborrstorlek, gängdjup och inspektionsguide
DeL1 pluggmätareär det huvudsakliga acceptansverktyget för den färdiga interna NPT-gängan. Dess referensposition bör kontrolleras mot den specificerade delens yta, med hänsyn tagen till eventuell avfasning eller försänkning. En matchande koppling kan bekräfta montering, men den bör inte ersätta kalibrerad mätareinspektion.
NPT är inte samma sak som andra kvartstumstrådar
Flera gängsystem innehåller "1/4" i sin beteckning, men de är inte utbytbara.
| Trådsystem | Typisk beteckning | Tonhöjd | Trådvinkel | Form | Använd samma gängborr automatiskt? |
|---|---|---|---|---|---|
| NPT | 1/4-18 NPT | 18 TPI | 60 grader | Avsmalnande | Vanlig referens som visas i tabell 1 |
| NPTF | 1/4-18 NPTF | 18 TPI | 60 grader | Avsmalnande torrförsegling | Bekräfta ritningen, tryck och mät |
| BSPT internt | Rc1/4 | 19 TPI | 55 grader | Avsmalnande | Inga |
| BSPT extern | R1/4 | 19 TPI | 55 grader | Avsmalnande | Inga |
| BSPP | G1/4 | 19 TPI | 55 grader | Parallell | Inga |
| Enad grov tråd | 1/4-20 UNC | 20 TPI | 60 grader | Parallell | Inga |
Ladda ner:1/4-tums trådidentifiering: NPT, NPTF, BSPT, BSPP och UNC
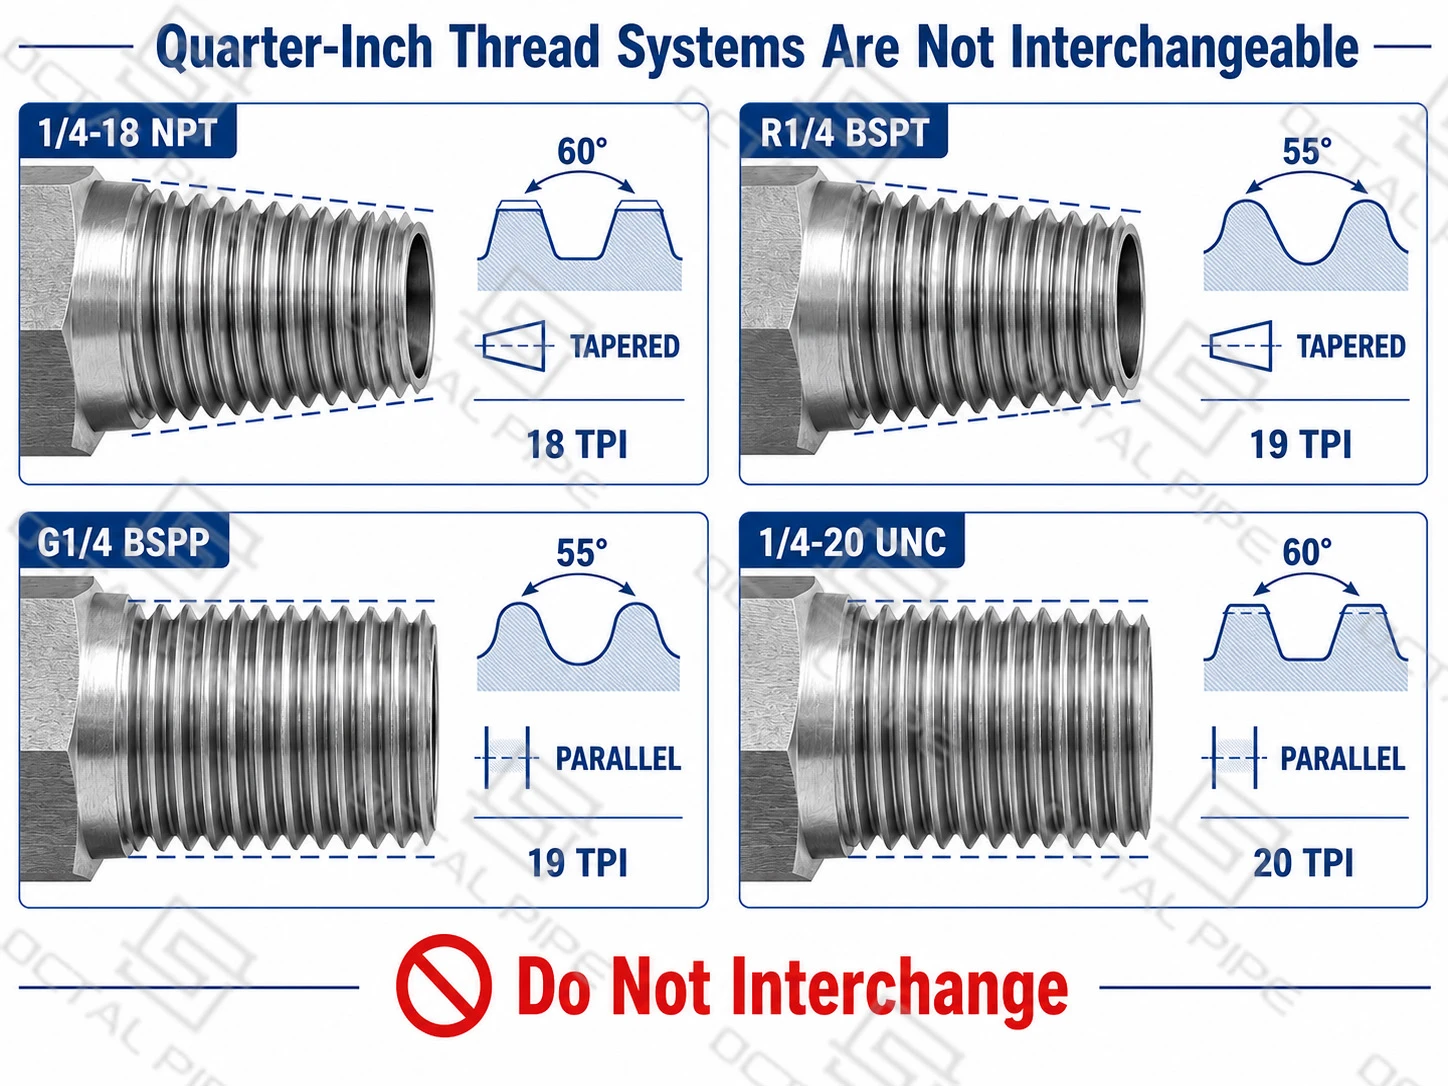
Flera kvartstumsgängsystem använder liknande nominella beteckningar, men deras stigning, gängvinkel, avsmalning och tätningsmetod är olika. Tappborren, rörtappen och inspektionsmätaren måste därför väljas från den fullständiga gängangivelsen snarare än från1/4enbart beteckning.
En felaktig koppling kan komma in i porten under flera varv, men delvis ingrepp bekräftar inte kompatibiliteten. Skillnader i stigning eller gängform kan orsaka korsgängning, skadade flanker, felaktigt ingrepp och läckage. Gängtätningsmedel kan inte korrigera inkompatibel geometri, så den erforderliga standarden bör bekräftas före borrning och gängning.
FAQ

01. Vilken är den korrekta 1/4-rörsborrstorleken?
02. Kan en 11 mm borr användas för en 1/4 NPT kran?
03.Hur djupt ska en 1/4-18 NPT kran skäras?
04.Kan samma borr och kran användas för 1/4 NPT-, NPTF-, BSPT- eller BSPP-gängor?
Certifieringar

CE-certifikat

ISO 9001-certifikat

API Q1-certifikat

ABS-certifikat

AP-5L Certifikat

API-5CT Certifikat


